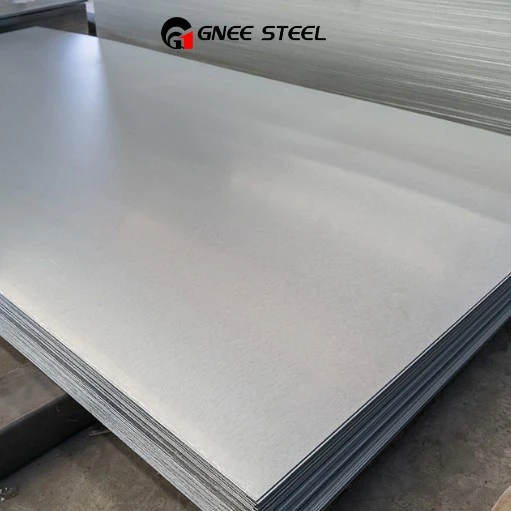
GNEE adopta una tecnologia de producció de decapat laminada en fred d'avantguarda per subministrar una gamma completa de plaques d'acer decapat de primera classe i plaques d'acer laminats en fred. GNEE té una potent unitat combinada de decapat i laminació en fred amb una força de rodament de 3.500 tones.
Quina diferència hi ha entre les plaques en vinagre i les plaques laminats en calent?
Plaques en vinagre: estan fetes de planxes fines laminats en calent d'alta qualitat. Després que la unitat de decapat elimina la capa d'òxid, retalla les vores i acaba, la qualitat de la superfície i els requisits d'ús (principalment el rendiment de flexió o estampació en fred) són productes intermedis entre les plaques laminats en calent i les plaques laminats en fred.
Planxes laminats en calent: tenen una resistència relativament baixa, una qualitat superficial deficient (oxidació, acabat baix), però bona plasticitat, i en general són plaques mitjanes i gruixudes.

Característiques de les plaques en vinagre en comparació amb les plaques laminats en calent:
1. Bona qualitat superficial. En comparació amb les plaques laminades en calent ordinàries, les plaques en vinagre en calent eliminen l'escala d'òxid superficial, milloren la qualitat superficial de l'acer i faciliten la soldadura, l'oli i la pintura.
2. Alta precisió dimensional. Després de l'aplanament, la forma de la placa es pot canviar fins a cert punt, reduint així la desviació del desnivell.
3. Millorar l'acabat de la superfície i millorar l'efecte d'aparença.
Coneixeu la diferència entre les plaques d'acer laminats en fred i les plaques d'acer laminats en calent?
1. La superfície de la xapa d'acer laminat en fred té una certa brillantor i se sent suau al tacte, semblant a la tassa d'acer comuna que s'utilitza per beure aigua.
2. Si la xapa d'acer laminat en calent no està decapada, és similar a la superfície de moltes làmines d'acer normals del mercat. La superfície rovellada és vermella i la superfície no oxidada és de color negre morat (òxid de ferro).
En comparació amb la xapa d'acer laminat en calent, els avantatges de rendiment de la xapa d'acer laminat en fred són:
(1) Més precisió, la diferència de gruix de la cinta d'acer laminat en fred no supera 0.01 ~ 0,03 mm.
(2) Mida més prima, la tira d'acer laminat en fred més prima pot ser de 0.001 mm; la cinta d'acer laminat en calent més prima ara pot arribar als 0,78 mm.
(3) La qualitat de la superfície és millor, la xapa d'acer laminat en fred fins i tot pot produir una superfície de mirall; mentre que la superfície de la xapa d'acer laminat en calent té defectes com ara escates d'òxid de ferro i picats.
(4) La xapa d'acer laminat en fred pot ajustar el seu rendiment operatiu, com ara la resistència a la tracció i el rendiment del procés, com ara el rendiment d'estampació, segons els requisits de l'usuari.
El laminatge en fred i el laminat en calent són dues tecnologies diferents de laminació d'acer. Com el seu nom indica, la laminació en fred és acer laminat a temperatura ambient, i aquest tipus d'acer té una gran duresa. La laminació en calent és laminació d'acer a alta temperatura.
Les plaques laminats en calent tenen una duresa baixa, són fàcils de processar i tenen una bona ductilitat.
Les plaques laminats en fred tenen una duresa elevada i són relativament difícils de processar, però no són fàcils de deformar i tenen una gran resistència.
Les plaques laminats en calent tenen una resistència relativament baixa i una mala qualitat superficial (oxidació i baix acabat), però bona plasticitat, i en general són plaques mitjanes i gruixudes.
Les plaques laminats en fred tenen una gran resistència, una gran duresa i un alt acabat superficial. Generalment són plaques primes i es poden utilitzar com a plaques d'estampació.
Les propietats mecàniques de les plaques d'acer laminats en calent són molt inferiors a les del processament en fred i també són inferiors al processament de forja, però tenen una bona duresa i ductilitat.
Les plaques d'acer laminats en fred tenen un cert grau d'enduriment per treball i una baixa tenacitat, però poden aconseguir una bona relació de resistència al rendiment, que s'utilitza per doblegar en fred peces com ara fulles de molla. Al mateix temps, com que el punt de fluència és més proper a la resistència a la tracció, no hi ha perill previsible durant l'ús, i els accidents són propensos a produir-se quan la càrrega supera la càrrega permesa.
Per definició, els lingots o palangres d'acer són difícils de deformar i processar a temperatura ambient. En general, s'escalfen a 1100-1250 graus per rodar. Aquest procés de laminació s'anomena laminació en calent.
La majoria dels acers es laminen per laminació en calent. Tanmateix, com que la superfície de l'acer és propensa a generar escala d'òxid de ferro a altes temperatures, la superfície de l'acer laminat en calent és rugosa i la mida fluctua molt. Per tant, l'acer amb superfície llisa, mida precisa i bones propietats mecàniques es produeix mitjançant laminació en fred amb productes semielaborats laminats en calent o productes acabats com a matèries primeres.
El laminat a temperatura ambient s'entén generalment com el laminat en fred. Des de la perspectiva de la metal·lúrgia, el límit entre el laminat en fred i el laminat en calent s'ha de distingir per la temperatura de recristal·lització. És a dir, rodar per sota de la temperatura de recristal·lització és laminar en fred i rodar per sobre de la temperatura de recristal·lització és laminar en calent. La temperatura de recristal·lització de l'acer és de 450-600 graus.
Com el seu nom indica, el laminat en calent té una alta temperatura de la peça enrotllada, de manera que la resistència a la deformació és petita i es pot aconseguir una gran quantitat de deformació. Prenent com a exemple el laminat de plaques d'acer, el gruix de les palanques de fosa contínua és generalment d'uns 230 mm, i després del laminat en brut i l'acabat de laminació, el gruix final és d'1 ~ 20 mm.
Al mateix temps, a causa de la petita relació entre l'amplada i el gruix de les plaques d'acer, els requisits de precisió dimensional són relativament baixos i els problemes de forma de la placa no són fàcils de produir, i l'objectiu principal és controlar la convexitat. Per a aquells amb requisits organitzatius, generalment s'aconsegueix mitjançant laminació controlada i refrigeració controlada, és a dir, controlant la temperatura d'inici de laminació, la temperatura final de laminació i la temperatura d'enrotllament d'acabat de laminació per controlar la microestructura i les propietats mecàniques de la cinta.
El laminat en fred generalment no té un procés d'escalfament abans del laminat. Tanmateix, a causa del petit gruix de la tira, els problemes de forma de la placa són propensos a produir-se. A més, després del laminat en fred, és un producte acabat. Per tant, per controlar la precisió dimensional i la qualitat de la superfície de la cinta, s'utilitzen molts processos molt complicats.
La línia de producció de laminació en fred és llarga, amb molts equips i processos complexos. Amb la millora dels requisits dels usuaris per a la precisió dimensional de la cinta, la forma de la placa i la qualitat de la superfície, el model de control, els sistemes L1 i L2 i els mètodes de control de la forma de la placa de la unitat de laminació en fred són més que els de laminació en calent. A més, la temperatura dels rodets i les tires també és un dels indicadors de control més importants.
En termes generals, els productes laminats en fred i els productes laminats en calent són la diferència entre el procés anterior i el següent. Els productes laminats en calent són les matèries primeres dels productes laminats en fred. La laminació en fred consisteix a col·locar a la màquina les bobines d'acer laminats en calent que s'han decapat i enrotllar-les mitjançant un laminador de corrons. Tots estan processats i formats en fred. L'objectiu principal és enrotllar plaques gruixudes laminades en calent en plaques fines laminats en fred. Normalment, es poden enrotllar plaques laminades en calent de 3,{{10}}mm a la màquina per produir bobines laminades en fred de 0,{{3-0,7mm. El principi principal és utilitzar el principi d'extrusió per forçar la deformació.
Situacions habituals de laminació en fred i en calent d'acer:
Filferro: 5.5-40 mm de diàmetre, enrotllat, tots els materials laminats en calent. Després del dibuix en fred, pertany als materials estirats en fred.
Acer rodó: tret dels materials brillants amb dimensions precises, generalment són laminats en calent, i també hi ha materials forjats (hi ha marques de forja a la superfície).
Cintes d'acer: tant els materials laminats en fred com els laminats en calent són generalment més prims.
Plaques d'acer:Plaques laminats en fredgeneralment són més primes, com ara plaques per a automòbils; Hi ha més plaques mitjanes i gruixudes laminades en calent, i hi ha gruixos similars a les laminats en fred, i l'aspecte és evidentment diferent.
Angle d'acer: tot laminat en calent.
Tubs d'acer: tant soldats laminats en calent com estirats en fred.
Canal d'acer i biga en H: laminat en calent.
Rebar: laminat en calent.
Contacta amb nosaltres per obtenir una solució personalitzada per al teu projecte.
Email:gi@gneesteel.com
WhatsApp/Wechat:+86 15824687445}